1. 레이저 가공

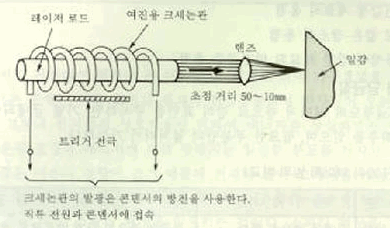
레이저(Laser) 는 Light Amplification by Stimulate Emission of radiation 의 머리 글자를 딴 것으로 광 레이저라고도 하며, 레이저 가공은 빛의 에너지를 이용한 가공법이다.
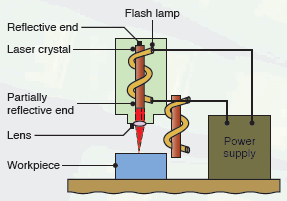
레이저 관원의 빛은 여러 가지 특성이 있으나 그 중에서 밀도가 대단히 높은 단색성과 평행도가 높은 지향성을 이용하여 렌즈나 반사경을 통해 집적해서 가공물에 빛을 쏘면, 전자 빔 가공과 같이 순간적으로 국부에 가열되어 용해 또는 증발 된다.
이것을 레이저 가공이라 한다.
2. 레이저 가공의 특성

2.1 장점

2.2 단점

3. 가공에 사용되는 레이저의 종류 및 특성

3.1 고체 레이저

3.2 기체 레이저

고체 레이저와 기체 레이저 비교
레이저의 종류모체활성입자
고체
레이저
루비$AL_2O_3$$CR^{3+}$
YAG$Y_3AL_2O_{12}$$Nd^{3+}$
유리유리$Nd^{2+}$
$CaWO_4$$CaWO_4$$Nd^{3+}$
기체
레이저
He-Ne$He-Ne$$He-Ne$
$A_{10}$$A$$A^+$
$CO_2$$CO_2-He-N_2$$CO_2$

3.3 레이저 발진

4. 레이저 빔 가공의 응용

4.1 구멍가공 ($0.01 \sim 1.0 \text{mm}$)

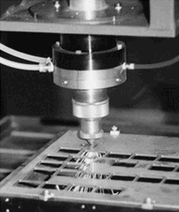
4.2 절단 및 홈파기

4.3 트리밍 및 밸런싱 가공

재료의 미세 부분을 제거하여 형상을 보정하거나 수정하는 가공으로, 자이로스코프의 밸런싱
시계의 밸런스 휠 조정 등에도 응용됨.

4.4 용접

4.5 레이저 담금질

$10^4 W/cm^2$ 정도의 레이저 광으로 강의 표면을 주사하면, 가열 급랭되어 수백 $\mu m$ 의 경화층을 얻으며
필요한 부분만의 열처리가 가능하다.

5. 레이저 가공 변수
구분가공 변수
레이저 절단에너지 밀도, 보조가스(압력, 속도, 성분) , 절단속도 흡수율
공정 변수출력, 파장, 작용시간, 빔 직경, 가공물의 열 특성, 펄스
용접 변수출력, 빔 직경, 가공물의 열 특성, 펄스
열처리 변수출력, 빔 직경, 흡수율, 열처리 속도, 가공물의 열 특성
6. 전자 빔과 레이저 빔의 비교
구분전자 빔 가공레이저 빔 가공
가공 상황진공을 필요로 한다.진공을 필요로 하지 않으므로 작업성이
좋아지며, 가공물의 치수에 대한 제한이 적어
응용범위가 넓다.
전자 상태전기적으로 자유로이 편향할 수 있다.전기적으로 중성이라 편향하는 것이 곤란하다.
빔의 직경빔 사이즈를 작게 하는 데 용이하다.펄스의 되풀이 수의 조정이 어렵고,
빔의 사이즈를 크기를 수 $\mu m$ 이하로
하기가 어렵다.
파워 밀도연속 출력이 레이저보다 우세하다.$CO_2$ 레이저의 경우 10kw 이상의
연속발진이 가능하다.
가공재료 두께관입 깊이가 커서 두꺼운 재료의
가공이 가능하다.
$CO_2$ 레이저의 경우 고출력의 레이저를
사용하면 개선 가능하다.
가공율수 % 이하의 상당히 낮은 값이다.수천 % 에 달하는 높은 가공율이
발휘된다.
설비 가격진공 펌프 및 진공 펌프장치로 인하여
비싸다.
전자 빔 장치에 비해 가격이 저렴하다.
위험성X선을 낼 염려가 있다.전자 빔과 달리 X선을 낼 염려가 없다.